
不锈钢板材 · 卷材供应商源头厂家直销,提供不锈钢材加工服务

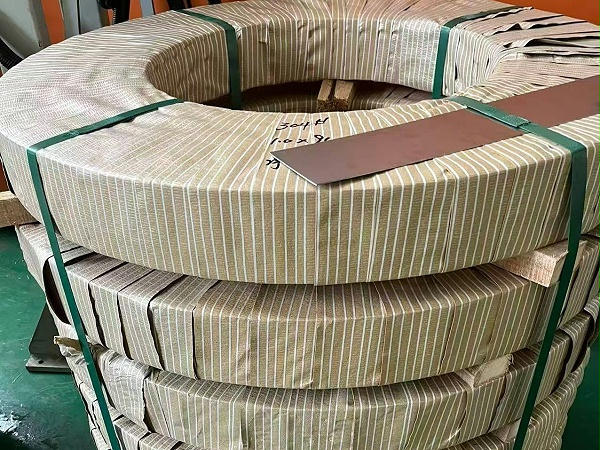
建议分别记录开卷后、开平后、贴膜后、蚀刻后和清洗后的板形。若开平后已经翘曲,应先检查原卷板形、卷曲方向与开平参数;若蚀刻前正常、蚀刻后明显变化,则要结合材料内应力、蚀刻区域分布和双面去除是否均衡分析。
同时记录样片尺寸、取样方向、温度、放置时间和测量方法。没有统一测量条件,翘曲数据很难比较。
除牌号和名义厚度外,应关注厚度及公差、表面状态、硬度或冷作状态、板形、残余应力、轧制方向、卷向和开平尺寸。项目若对洁净度、覆膜或表面缺陷敏感,还要把包装和转运条件纳入验收。
去应力处理的目的,是让材料状态更适合后续加工,但它不是脱离工艺条件的“消除翘曲保证”。同一材料在不同蚀刻图形、去除比例和开平尺寸下,表现仍可能不同。因此,最可靠的方式是用真实版图和完整工艺做小批量验证。
无锡荣成华金属制品有限公司资料记载,公司配置德国原装23辊高精度拉矫机,用于消除钢带内应力,并称有助于减少高速冲压中的翘曲与卡机。企业案例中还记载,曾定制去应力手机蚀刻钢带,解决蚀刻后板面翘曲问题。
该案例目前没有客户名称、材料规格、测试条件及改善前后数据,因此适合作为项目经验线索,不应写成对所有蚀刻项目的效果承诺。新项目仍需通过样品确认。
建议准备材质、厚度、宽度、硬度或状态、表面、样片尺寸、蚀刻方式、单面或双面、去除区域、现有翘曲数据、月度用量和期望交期。如果存在正常批次与异常批次,提供对应卷号和样片更有助于定位。
对于蚀刻翘曲问题,材料与加工工艺需要共同验证。我们可以基于企业现有的轧制、拉矫、分条和检测能力参与材料端评估,具体方案和结果以技术确认、样品测试及双方约定为准。